Rétegről rétegre: így lesz a digitális modellből valódi alkatrész
A 3D-szkennelésről szóló cikkünkben megmutattuk, hogyan kerül egy fizikai tárgy a számítógépbe. De mi történik ezután? Megvan a pontos digitális modell – hogyan lesz a képernyőn forgatható grafikából megfogható, beépíthető, terhelhető alkatrész?
A 3D-nyomtatásról sokaknak a törékeny műanyag figurák jutnak eszükbe. Pedig megfelelő anyaggal, géppel és tervezéssel valódi, napi használatra szánt alkatrészek készülnek így.
Rétegről rétegre: hogyan működik?
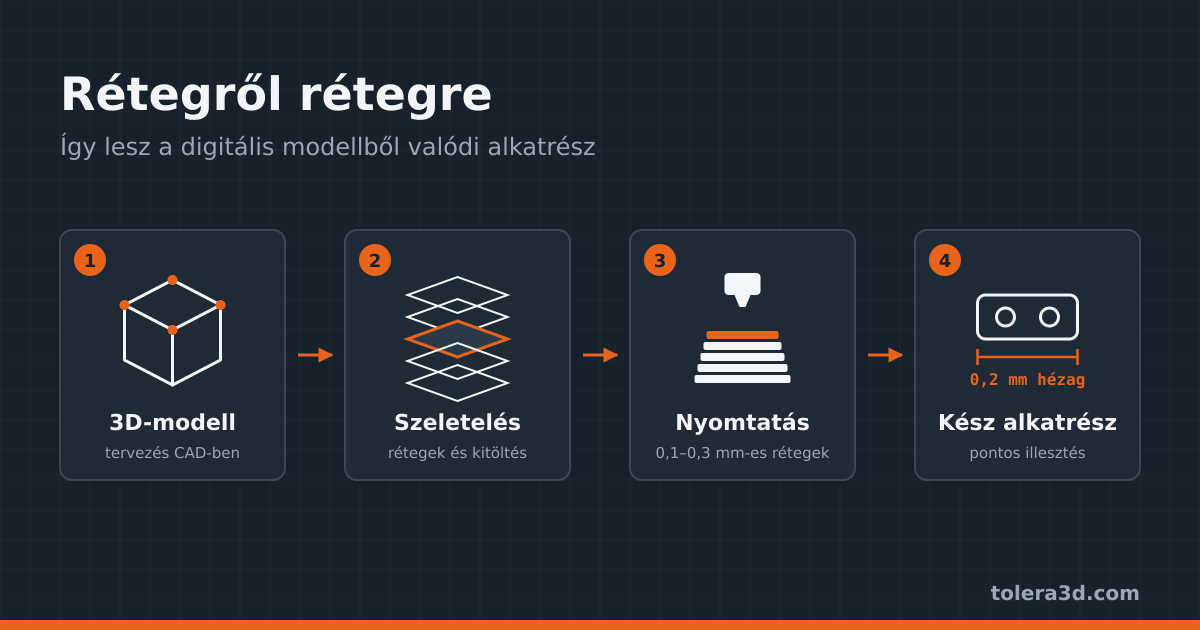
A legelterjedtebb eljárás, amit mi is használunk, az FDM (szálhúzásos) nyomtatás. Az elve egyszerű: képzelj el egy számítógép vezérelte, nagyon pontos „ragasztópisztolyt”. A gép a műanyag szálat megolvasztja, és egy vékony fúvókán keresztül rétegenként „rajzolja” egymásra a tárgy metszeteit, alulról felfelé. Egy réteg jellemzően 0,1–0,3 mm vastag – nagyjából egy papírlap vastagsága. Mire a gép a legfelső réteggel végez, az olvadt műanyag egyetlen összefüggő, szilárd tárggyá hűl.
A pontosság nem csak a rétegvastagságon múlik, hanem a gép beállításán és a tervezésen is. Mi a saját gépünkön lemértük, mekkora hézag kell ahhoz, hogy két alkatrész pontosan illeszkedjen: 0,2 mm-es összhézaggal már kézzel szerelhető, stabil illesztés jön létre. Erről bővebben az illesztési hézagról szóló cikkünkben írunk.
Mivel nyomtatunk? Az Anycubic Kobra S1 Max Combo
A hobbinyomtatók és a komolyabb feladatokra is alkalmas gépek között nagy a különbség. A gyártás nagy részét nálunk egy Anycubic Kobra S1 Max Combo végzi:
- Nagy építési tér: egy darabban legfeljebb 350 × 350 × 350 mm-es tárgyat tud nyomtatni. A nagyobb burkolatokat, konzolokat nem kell darabokra vágni és összeragasztani – egy darabban az alkatrész erősebb is, mint összeragasztva.
- Fűtött, zárt kamra: az ABS- és ASA-alkatrészek egyenletes, meleg környezetben, vetemedés nélkül készülnek.
- Automatikus anyagkezelés (Combo): a kiegészítő egység automatikusan vált szálat – akár több szín között egy tárgyon belül –, és zárt, száraz tárolóban tartja a nedvességre érzékeny anyagokat.
- Stabil, gyors mechanika: a merev váz és a rezgéskompenzáció mellett a gép gyorsan dolgozik, miközben a felület szép és a méretek pontosak maradnak.
Nem mind „sima műanyag”: a megfelelő anyag kiválasztása
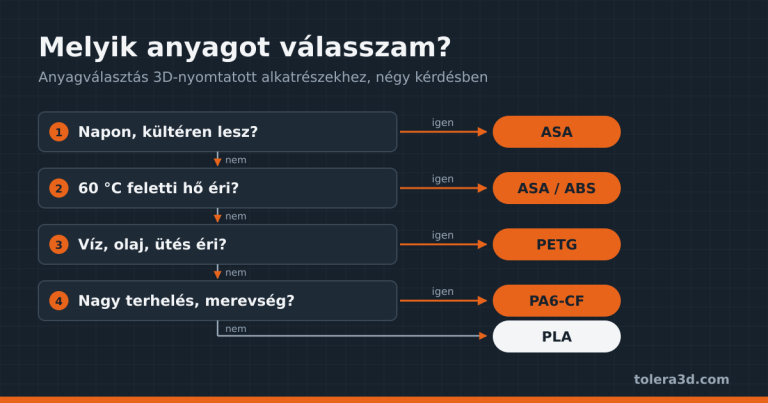
Az anyag legalább annyira fontos, mint a gép. Más kell egy beltéri dísztárgyhoz, és más egy napon álló vagy terhelt alkatrészhez:
- PLA: szép felület, sok szín – beltéri tárgyakhoz, prototípusokhoz. Kb. 55 °C felett lágyul, ezért autóba vagy napra nem való.
- PETG: szívós, kevésbé rideg, vízálló – funkcionális alkatrészekhez, tartókhoz, kerti eszközökhöz.
- ABS és ASA: hőálló, az ASA ráadásul UV- és időjárásálló – kültéri, hőnek kitett darabokhoz.
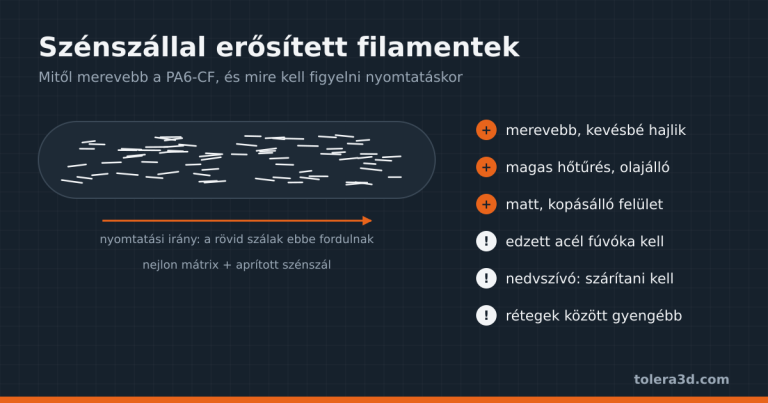
- PA6-CF (szénszálas nejlon): merev, könnyű, kopás- és olajálló mérnöki anyag. Sok esetben kiválthat egy fém tartót vagy konzolt. Edzett acél fúvókával nyomtatjuk, de nehezen kezelhető anyag, ezért a darab ismeretében, ajánlat alapján vállaljuk.
Ha bizonytalan vagy, melyik kell, írd le, hol és mire használod az alkatrészt – javaslunk anyagot.
A rejtett erő: mi van az alkatrész belsejében?
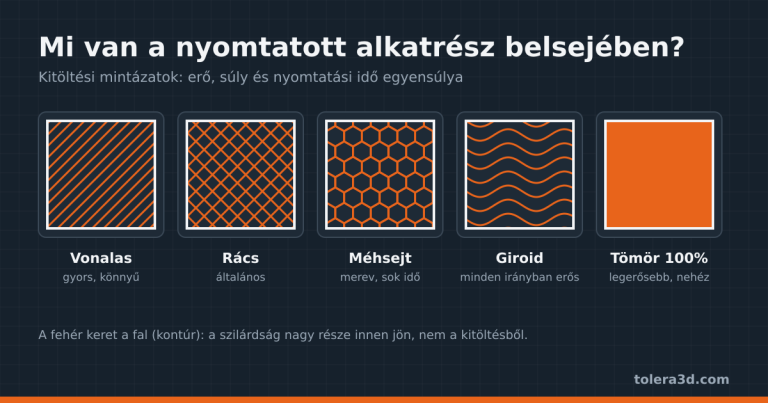
Ha kettévágnánk egy 3D-nyomtatott alkatrészt, meglepődnénk: belül általában nem tömör. A tömör darab nehezebb, drágább, tovább készül, és a nagyobb anyagtömeg miatt hajlamosabb a vetemedésre is.
A szeletelőprogram ezért a tárgy belsejébe kitöltési mintát (infillt) generál. A kockarácsos (Cubic) minta egy térbeli rácsot hoz létre, amely minden irányból egyenletesen veszi fel a terhelést. A Gyroid egy folyamatos, hullámzó térháló – hasonló szerkezet a természetben is előfordul, például egyes lepkék szárnyának pikkelyeiben –, amely kis tömeg mellett is jó merevséget ad. A kitöltés sűrűségét és mintáját mindig a feladathoz választjuk: egy dísztárgynak elég 10–15%, egy terhelt konzolnak ennél jóval több kell.
Mit jelent ez a gyakorlatban?
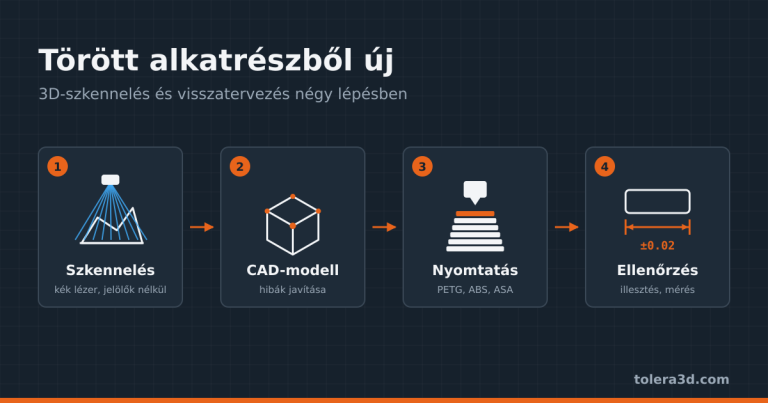
Néhány példa a saját munkáinkból: egy beragadt öntözőszűrő-fedélhez terveztünk és nyomtattunk kulcsot, amivel két másodperc alatt nyílik; egy digitális zongora túl kicsi kottatartójához készült illeszkedő toldat. Mindkettő ugyanazt az utat járta be: mérés vagy szkennelés, tervezés, nyomtatás – és egy működő, napi használatban lévő tárgy lett belőle.
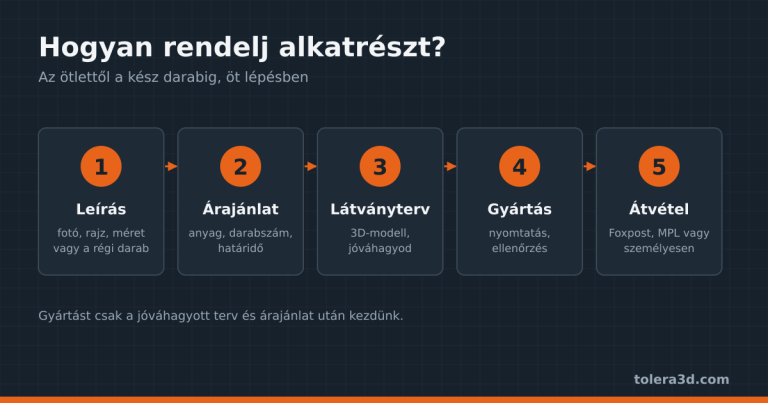
Legyen szó egy letört műanyag fül pótlásáról, egy új prototípusról vagy kis sorozatról, a folyamat ugyanaz. Ha már van fájlod, kinyomtatjuk; ha nincs, megtervezzük.